Språk

Få et tilbud
Få et tilbud
 Hjem / Utstyr / FNs rumpesveisemaskin / UN1 Håndbetjent rumpesveisemaskin / UN1-100KW Enkel å vedlikeholde 220V/380V stålbar rumpe sveiser
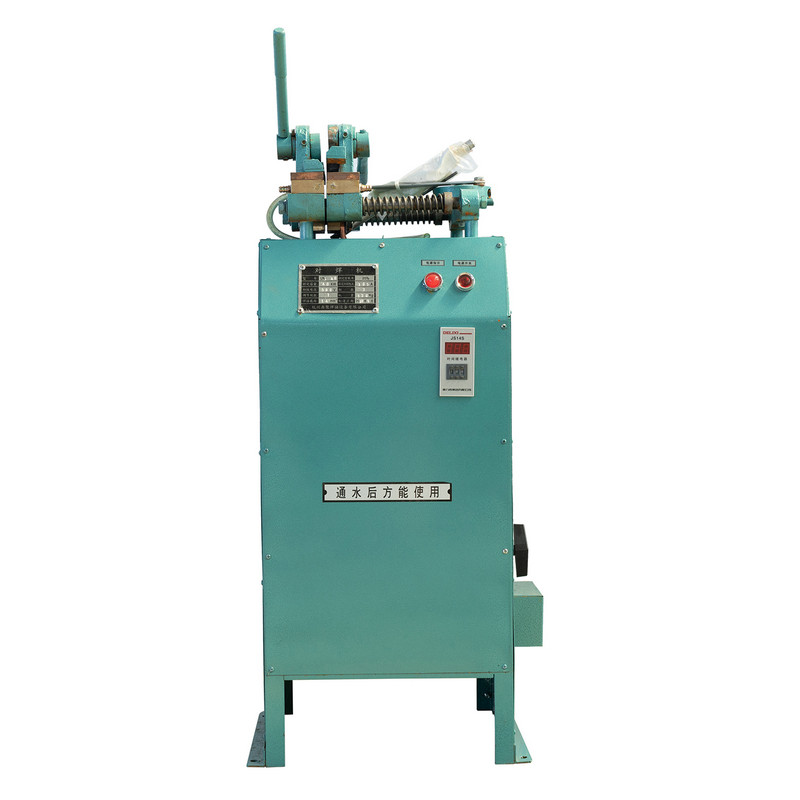


UN1-100KW som er enkle å vedlikeholde 220V/380V stålstangrumpe-sveiser, omfatter et utvalg av komponenter, særlig en sveisetransformator, en stasjonær elektrode, en bevegelig elektrode (klemme), trykkmatet maskineri og kontrollelementer. På tvers av forskjellige bransjer utmerker denne sveisemaskinen seg med å utføre rumpesveiser av høy kvalitet på materialer som lite karbonstål og ikke-jernholdige metaller, som omfatter kobber, aluminium og legeringer. Stabiliteten og påliteligheten av sveiseytelsen sikres av en AC -kontaktor som kontrollerer hovedbryterkretsen. Videre kan det skilte med enkel vedlikehold.

Spesifikasjoner
| Modell | Enhet | UN1-1KW | UN1-3KW | UN1-10KW | UN1-16KW | UN1-25KW | UN1-40KW | |
| Primær spenning | V | 220 | 220 | 380 | 380 | 380 | 380 | |
| Rangert kapasitet | Kva | 1 | 3 | 10 | 16 | 25 | 40 | |
| Rangert primærstrøm | EN | 4.5 | 13.6 | 26 | 42 | 66 | 105 | |
| Nominell lastvarighet | % | 8 | 15 | 20 | 20 | 20 | 20 | |
| Ingen belastningsspenning | V | 0,65-2,0 | 1.55-3.0 | 1.65-2.4 | 1.98-3.01 | 2.25-3.58 | 3.1-5.2 | |
| Sekundær spenningsreguleringstrinn | Stadier | 8 | 8 | 7 | 7 | 7 | 7 | |
| Maksimal opprørende kraft | N | 10 | 180 | 500 | 1000 | 1000 | 1000 | |
| Maksimal fôringsslag | mm | 3 | 5 | 22 | 22 | 22 | 22 | |
| Maksimal kjeveavstand | mm | 7 | 10 | 10 | 16 | 16 | 16 | |
| Maksimal sveisediameter | Lavt karbonstål | mm | 0.6-2.0 | 1.0-5.0 | 3.0-8.0 | 3.5-10.0 | 5.0-12.0 | 6.0-14.0 |
| Kopper | mm | 0.6-1.6 | 1.0-2.5 | 2.5-5.0 | 3.0-6.0 | 4.0-8.0 | 6.0-10.0 | |
| Aluminium | mm | 0.6-1.6 | 1.0-3.0 | 2.5-5.0 | 3.0-6.0 | 4.0-8.0 | 6.0-12.0 | |
Anbefalte produkter
HOLD KONTAKT


Every weld is a production decision. When you choose an electrical welding machine, you are really choosing how to balance weld quality, cycle time, and operator effort on your floor. After buil...
LES MER
Understanding Resistance Butt Welding and the Role of Flash Weld Technology Joining two metal bar ends face to face without filler material is one of the oldest challenges in metal fabrica...
LES MER
Understanding Stud Spot Welding Technology Today Fastening components to metal panels without drilling or riveting has become a standard requirement across sheet metal fabrication, shipbui...
LES MER
Spot Welding Machine Categories and How They Differ Resistance spot welding equipment is generally divided by how the electrode force is generated and applied. Mechanical foot-pedal units ...
LES MER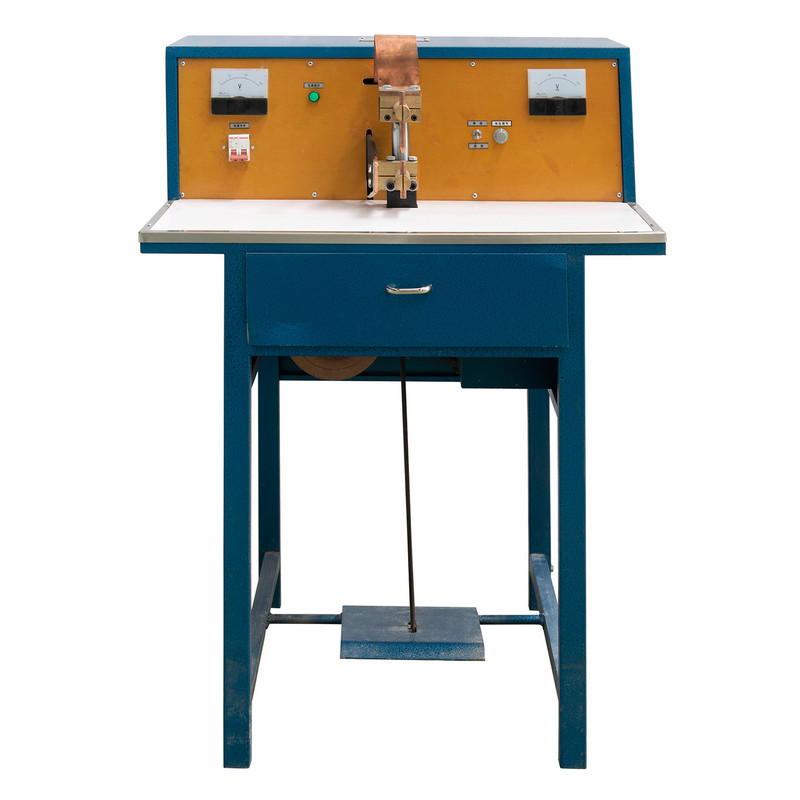
Why Heat Is the Hidden Bottleneck in Spot Welding Hver motstandspunktsveis er i sin kjerne en kontrollert termisk hendelse. En kort, intens strømpuls går gjennom to overlappende metallplat...
LES MER
Why Electrode and Controller Maintenance Determines Weld Quality In resistance spot welding, the quality of every joint depends on two components working in sync: the electrode that delive...
LES MER
Produkt
Kontaktinformasjon.
+86-152-5712-5882
Fax: +86-563-2269966
Nr. 21 Guangping Road, Guangde Economic Development Zone, Guangde City, Anhui Province
QR-kode