Språk

Få et tilbud
Få et tilbud
 Hjem / Utstyr / DTN pneumatisk spot sveisemaskin / Dtn2 pneumatisk spot sveisemaskin / Dtn2-150kw lcd display parameter pneumatisk spot sveiser
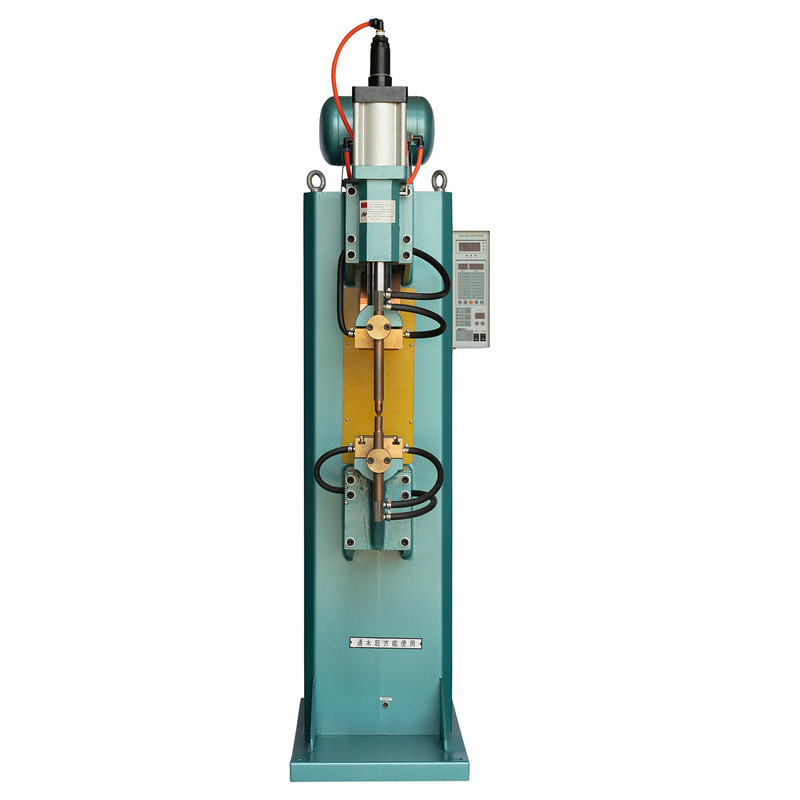


Denne DTN2-150KW LCD-skjermparameterens visualisering er utstyrt med et mikrodatasrekksystem og en LCD-skjerm for parametervisualisering, og tilbyr presisjon, klarhet og brukervennlighet. Den produserer minimale gnister under sveising og sikrer robuste sveiseresultater. Maskinen er ideell for sveiseoppgaver som involverer varme og kalde plater, rustfrie stålplater og ledninger, nøtter og forskjellige andre arbeidsstykker, og har en all-kobber-transformator og bredspent teknologi. Denne teknologien gir mulighet for automatisk spenningsjustering innen 20%, og tilpasser seg sømløst til forskjellige driftsbehov.
Å betjene sveisemaskinen er grei under normale forhold. Mikroumputerkontrolleren letter omfattende justering av parametere som trykktid, sveisestrøm, sveisevarighet, vedlikeholdsintervall og hvileperiode. Disse justeringene kan alle gjøres direkte på kontrolleren, noe som gjør hele prosessen svært tilpassbar og effektiv.

Spesifikasjoner
| Modell | Enhet | DTN2-200KW | |
| Primær spenning | V | 380 | |
| Rangert kapasitet | Kva | 200 | |
| Nominell inngangsstrøm | EN | 526 | |
| Maksimal kortslutningsstrøm | Ka | 32 | |
| Nominell lastvarighet | % | 20 | |
| Sekundær spenningsreguleringstrinn | V | Trinnløst spenningsregulering | |
| Sekundær spenning uten belastning | mm | 0,5-10 | |
| Forlengelseslengde på elektrodearm | mm | 450 | |
| Avstand mellom elektrodearmer | mm | 300 | |
| Maksimalt trykk mellom elektroder | N | 8000 | |
| Sylinderslag | mm | 80 | |
| Elektrodestørrelse | Elektrodearm | mm | Ф70 |
| Elektrodeholder | mm | 30. ф | |
| Elektrodehode | mm | Ф25 | |
| Sveisetykkelse | Lavt karbonstål | mm | 6 6 |
| Rustfritt stål | mm | 3 3 | |
| Aluminium | mm | 1 1 | |
| KoMprimert lufttrykk | mpr | 0.6 | |
| Komprimert luftforbruk | M3/H. | 22 | |
| Kjølevannstrøm | L/min | 5 | |
| Inngangstråd tverrsnittsareal | MM2 | 50 | |
Anbefalte produkter
HOLD KONTAKT


Every weld is a production decision. When you choose an electrical welding machine, you are really choosing how to balance weld quality, cycle time, and operator effort on your floor. After buil...
LES MER
Understanding Resistance Butt Welding and the Role of Flash Weld Technology Joining two metal bar ends face to face without filler material is one of the oldest challenges in metal fabrica...
LES MER
Understanding Stud Spot Welding Technology Today Fastening components to metal panels without drilling or riveting has become a standard requirement across sheet metal fabrication, shipbui...
LES MER
Spot Welding Machine Categories and How They Differ Resistance spot welding equipment is generally divided by how the electrode force is generated and applied. Mechanical foot-pedal units ...
LES MER
Why Heat Is the Hidden Bottleneck in Spot Welding Hver motstandspunktsveis er i sin kjerne en kontrollert termisk hendelse. En kort, intens strømpuls går gjennom to overlappende metallplat...
LES MER
Why Electrode and Controller Maintenance Determines Weld Quality In resistance spot welding, the quality of every joint depends on two components working in sync: the electrode that delive...
LES MER
Produkt
Kontaktinformasjon.
+86-152-5712-5882
Fax: +86-563-2269966
Nr. 21 Guangping Road, Guangde Economic Development Zone, Guangde City, Anhui Province
QR-kode